
Soudage de tubes : montante ou descendante, quand et pourquoi ?
Magazine du soudage
En position 5G, le choix entre descendante et montante est guidé surtout par l'épaisseur de paroi et la teneur en éléments d'alliage, pas par le diamètre du tube. Voici comment décider sans deviner.
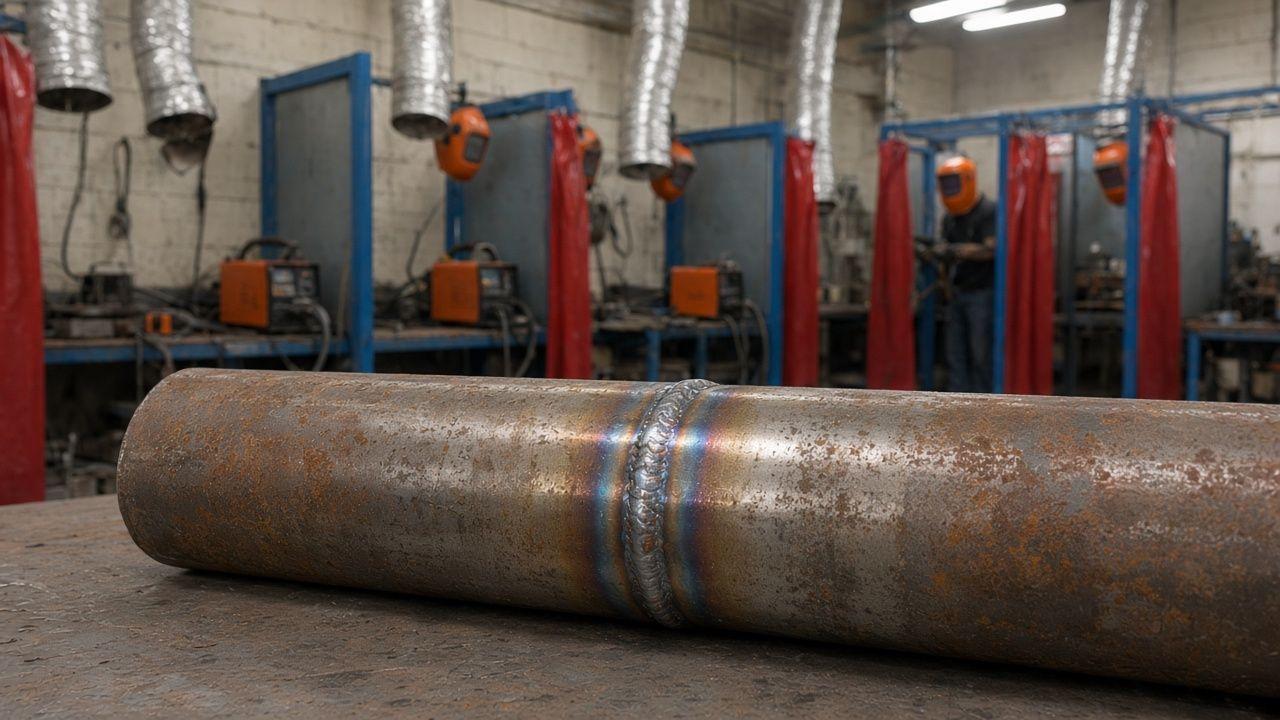
n position , avec l' du tube horizontal et le joint fixe, le soudeur fait face à deux sens travail principaux : la descendante et la montante. Ce n'est ni un confort personnel ni une vieille habitude d'atelier. Selon les procédures classiques de soudage de tubes, le choix repose surtout sur l' et la teneur en éléments d'alliage, pas sur le diamètre. Un grand ou un petit diamètre peut exiger la même méthode si l'épaisseur et le métal sont semblables. Les équipes partagent un langage d'horloge : le haut du tube est 12 heures et le bas est 6 heures. Ce langage rend les départs, les arrêts et la fermeture du joint sans ambiguïté, et lorsque des aides travaillent de l'autre côté, il raccourcit les consignes et évite les erreurs. Confondre 12 heures et 6 heures, c'est confondre descendante et montante : c'est un mauvais bilan thermique, pas un style. Comprendre la logique de l'épaisseur et de l'alliage fait gagner du temps, évite une percée de racine inutile, et donne un plus ductile. Mélanger les notions entre positions, surtout 5G et , est une source fréquente de mauvaises décisions sur le terrain.
La descendante part de 12 heures et progresse vers le bas jusqu'à 6 heures de chaque côté. Une fois un côté fermé, on revient en haut et on répète de l'autre côté jusqu'à ce que les deux se rejoignent en bas. Des solides doivent d'abord tenir le jeu et l', car sans un accostage stable, même la bonne méthode ne sauvera pas la racine. La descendante convient à l' de paroi relativement mince, d'environ 1/8 de pouce à environ 3/8 de pouce. C'est pourquoi elle est courante sur les lignes de transport et les réservoirs de stockage basse pression lorsque l'épaisseur reste sous environ 3/8 de pouce. À ces épaisseurs, la descendante permet une plus élevée avec moins de percée à la racine. Les équipes aiment le rythme, mais le rythme n'est justifié que lorsque le métal et l'épaisseur conviennent. Les points font partie de la procédure, ce n'est pas un raccourci de planning. Sur paroi mince, un séjour plus court du abaisse aussi le risque de percée. Restez devant le liquide pour qu'il n'étouffe pas l'arc et ne crée pas porosités et inclusions. Le sens, selon l'épaisseur et l'alliage, passe toujours avant le rythme ou l'habitude de la main.
La métallurgie est simple. Une paroi mince retient la chaleur plus longtemps qu'une paroi épaisse à vitesse d'avance et semblables, si bien que la zone soudée refroidit plus lentement. Un refroidissement lent favorise une plus douce et plus ductile, pour des joints qui voient des charges de chantier et des variations de température. Une descendante rapide sur paroi mince est donc en accord avec le comportement du métal, pas un raccourci imprudent. Les cordons successifs améliorent encore la : chacun réchauffe le précédent et maintient un refroidissement relatif plus lent. La descendante utilise une électrode à figeage rapide et à enrobage léger, comme 6010, 6011, 6012, 7010 et 7014, qui produisent peu de laitier. Lorsque l'électrode descend, le bain et le laitier tendent à suivre et à étouffer l'arc ; si vous ne devancez pas le laitier, vous obtenez porosités et inclusions de laitier. Le nettoyage des couches et le réchauffage comptent encore. Courir après le bain au lieu de le précéder se paie sur la qualité de la racine. Copier le rythme sur une paroi épaisse inverse le bilan thermique, même si le geste paraît le même de l'extérieur.
Les électrodes à enrobage épais, comme la 7024 ou les types à poudre de fer, ne conviennent pas à la descendante. Le volume de laitier est trop élevé, et le piégeage de laitier, les porosités et le deviennent difficiles à résoudre. Elles exigent aussi une plus élevée, ce qui augmente le risque de percée sur joints minces ou accostage imparfait. Dans certains cas, la (électrode négative) en descendante aide à réduire la surpénétration sur un accostage imparfait. Cela ne remplace pas un bon accostage et ne justifie pas des jeux excessifs, mais cela donne une marge lorsque le tube doit se fermer. Le sens descendant, une électrode légère et une polarité adaptée sont un outil de travail, pas une magie : le jugement repose sur le bain et le , pas sur la seule habitude. Forcer des électrodes lourdes en descendante se paie plus tard en nettoyage et en réparations. Un angle de baguette correct, assez de vitesse et la bonne électrode maintiennent l'arc vivant et propre au-dessus du bain.
La montante inverse le tableau. Après le pointage, on part de 6 heures et on monte jusqu'à 12 heures de chaque côté. Le second côté s'ouvre encore depuis le bas et se ferme en haut. C'est le choix privilégié pour les parois épaisses et les aciers alliés. La vitesse n'est pas le premier objectif : mettre davantage de chaleur dans le joint pour que le refroidissement reste plus lent malgré la grande masse de métal. Une paroi épaisse agit comme un ; la chaleur quitte plus vite la zone soudée, la vitesse de refroidissement augmente, et le risque de fragilité augmente avec elle. L'acier doux montre déjà l'effet ; l' le renforce. La même descendante rapide qui fonctionne sur une ligne mince peut être un mauvais choix sur un tube lourd ou un métal sensible à un refroidissement rapide de la (HAZ). Les textes de procédure insistent sur l'épaisseur et l'alliage, pas sur le diamètre. Finir une passe montante au rythme descendant sur paroi épaisse ramène un refroidissement rapide. En montante, la patience est un outil métallurgique.
Pour ralentir le refroidissement, ralentissez l'avance et déposez un cordon plus chargé. Monter du bas vers le haut fait les deux : le bain reste plus longtemps, davantage de entre, et la chaleur reste dans le joint. Les cordons successifs réchauffent encore les précédents et améliorent la ductilité, mais à partir d'un autre bilan thermique de départ. La préparation du joint est similaire dans les deux méthodes : préparation des bords, nettoyage, alignement et points restent le socle. Ce qui change surtout, c'est la taille du joint et le détail du chanfrein selon l'épaisseur et le type de tube. Construisez d'abord un joint correct, puis choisissez descendante ou montante selon le métal et l'épaisseur. Une mauvaise préparation ne sera pas corrigée par un sens d'avance astucieux. Dans la tuyauterie moderne, plus le matériau est sensible au refroidissement et à la fissuration de la ZAT, plus la maîtrise de la vitesse et de l'apport de chaleur devient importante avant de choisir le sens.
La tuyauterie moderne apporte aussi des nuances à plus haute résistance et des aciers faiblement alliés, qui améliorent les propriétés mécaniques sans charger trop de carbone. La montante a un avantage clair sur les matériaux sensibles au refroidissement, car elle ralentit et épaissit le cordon. La descendante reste excellente pour l'acier doux à paroi mince, mais ce n'est pas un choix automatique pour chaque tube qui se ressemble de l'extérieur. Sur les lignes de transport, les aides comptent pour le nettoyage, le et la surveillance des défauts avant les passes de couverture, mais ils ne peuvent pas corriger un mauvais choix de sens. La position 2G a sa propre méthode horizontale autour du tube ; ce n'est ni la descendante ni la montante du 5G, donc ne mélangez pas les positions. Le propos montante ou descendante commence par le tube horizontal en 5G, puis s'étend avec prudence au ou à l'inclinaison. Au final, les deux sens répondent au même problème de bilan thermique sur un joint 5G fixe : l'un utilise le refroidissement lent de la paroi mince pour avancer vite et en sécurité ; l'autre combat le refroidissement rapide de la paroi épaisse par une avance plus lente, un cordon plus chargé et une électrode adaptée.
Avant de décider, posez trois questions : épaisseur de paroi, type de métal, et besoin de refroidissement de la ZAT. L'acier doux mince oriente vers la descendante. La paroi épaisse ou un alliage sensible oriente vers la montante. Ensuite seulement, parlez de vitesse, d'électrode et de . À l'intérieur de chaque méthode, la qualité exige encore de la discipline : nettoyage entre couches, raccordements propres, maîtrise du bain, et surveillance du trou de serrure à la racine. Toute personne qui veut aller plus loin trouvera un parcours structuré dans notre de tubes sous pression. Le bon sens d'avance ouvre la porte de la qualité, mais il ne remplace pas le reste des procédures. Lorsque le sens, l'électrode et la préparation travaillent ensemble, le joint 5G se ferme de façon plus stable et plus prévisible.
Vous avez trouvé une erreur dans l'article ? Une idée ou une suggestion ? Envie de publier chez nous ?
Partager cet article
Cours associé
Également dans le magazine
Guide complet du soudage MIG CO2 : ce qu'il faut savoir avant le cours
Le soudage MIG sous gaz CO2 est l'un des procédés les plus demandés dans l'industrie. Vous y comprendrez le matériel, la sécurité, la technique, et ce qu'il faut vraiment pour entrer dans le métier avec assurance.
Lire l'article
Soudage TIG argon : à qui il convient et ce qui distingue le procédé
Le soudage TIG offre une maîtrise précise et des soudures propres sur acier inoxydable et aluminium. Un guide pour toute personne qui envisage une spécialité de haut niveau.
Lire l'articleGlossaire de poche numérique
Glossaire de poche soudeur
Termes de soudage de Alef à Tav. Glissez de droite à gauche pour tourner les pages.

Glossaire de poche soudeur
Prêt à commencer ?
Laissez vos coordonnées et notre conseiller d'études vous recontactera avec les dates, les coûts et les conditions d'admission.
Laisser vos coordonnées