
Guide complet du soudage MIG CO2 : ce qu'il faut savoir avant le cours
Magazine du soudage
Le soudage MIG sous gaz CO2 est l'un des procédés les plus demandés dans l'industrie. Vous y comprendrez le matériel, la sécurité, la technique, et ce qu'il faut vraiment pour entrer dans le métier avec assurance.
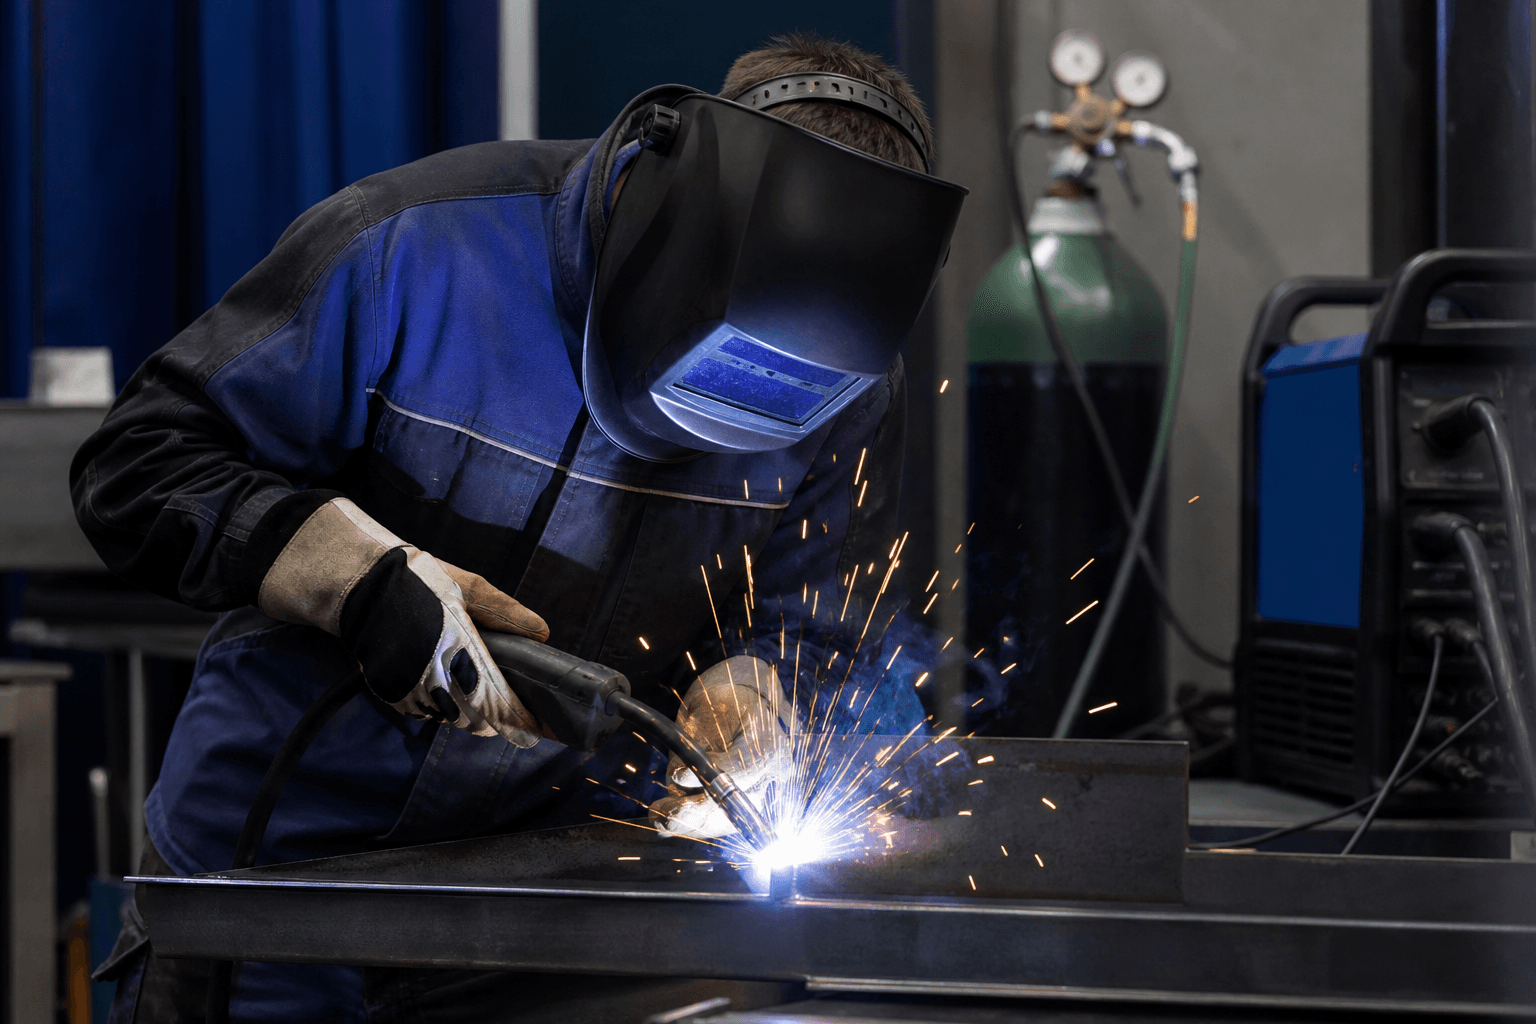
e soudage MIG sous CO2, également appelé GMAW, est l'un des procédés de soudage les plus recherchés dans l'industrie israélienne et dans le monde. Une électrode en fil continu est amenée par un pistolet jusqu'au joint, tandis qu'un gaz de protection, en général du dioxyde de carbone ou un mélange riche en CO2, protège le de l'oxydation atmosphérique. Le résultat est un rythme de travail élevé, une solide sur acier au carbone, et un procédé relativement abordable à apprendre par rapport à des méthodes plus précises comme le soudage TIG. Les employeurs des usines, des ateliers fabrication, du bâtiment et de la maintenance industrielle recherchent des soudeurs qui maîtrisent déjà le MIG, car le mélange de vitesse, de coût et de débit convient à une production continue sur des postes entiers. La bobine de fil réduit les changements fréquents d'électrode enrobée, et un gaz relativement abordable permet un travail sans interruption : une compréhension claire du procédé est donc une porte d'entrée solide vers le marché de l'emploi et vers tout professionnel orienté vers l'emploi. Un soudeur MIG capable ne se contente pas d'amorcer un arc. Il lit le cordon en temps réel et ajuste les paramètres à l'épaisseur, au type de joint et aux conditions de l'atelier.
Avant d'amorcer le premier arc, traitez le matériel comme un seul système, et non comme un empilement de pièces séparées. Le poste MIG fournit un courant et une maîtrisés, le dévidoir règle l'avance de l'électrode, le pistolet amène le courant et le gaz au de travail, et la bouteille avec son régissent le débit. Chaque élément agit sur la qualité du cordon : une trop élevée crée des et de l'instabilité, une tension inadaptée produit un ou une percée, et un trop faible laisse des porosités dans la soudure. Le diamètre du fil est une décision quotidienne. Un fil plus fin convient aux travaux fins et aux intensités plus basses, tandis qu'un fil plus gros permet des taux de remplissage élevés sur des joints plus lourds. La qualité du gaz et le détendeur agissent aussi directement sur les porosités : l'entretien de base du pistolet, le nettoyage de la , les contrôles d'alimentation et le remplacement à temps du font partie du métier, ce ne sont pas des options. Dans un cours de soudage MIG, les élèves apprennent à vérifier le système avant chaque poste : câbles, connecteurs, de gaz, détendeur et mécanisme de dévidage, car un petit défaut de matériel devient un gros défaut de soudure.
Le réglage correct des paramètres est le cœur du travail MIG CO2. La tension et l' fixent l'énergie de l'arc et la profondeur de pénétration, la vitesse de dévidage fixe la quantité de métal qui entre dans le bain par unité de temps, et le débit de gaz fixe la qualité de la . La , la distance entre le tube contact et la pièce, agit sur la stabilité de l'arc et sur l'. Une règle utile pour les débutants consiste à partir des tableaux du fabricant ou du guide du poste, puis à faire de petits ajustements selon l'aspect du cordon. Des projections excessives indiquent souvent un dévidage trop élevé ou une tension trop basse. Un cordon haut et étroit peut signaler une tension trop élevée ou une avance trop lente. Les porosités indiquent souvent un gaz trop faible, un sale ou des courants d'air dans l'atelier. Un soudeur professionnel ne cherche pas un chiffre magique. Il construit une plage de travail stable qui tient encore lorsque l'accès au joint est malaisé. Une pratique délibérée, en changeant un paramètre à la fois, enseigne plus vite qu'un essai-erreur au hasard.
La en MIG CO2 n'est pas un ajout. C'est une condition de base de chaque poste. Un à obscurcissement automatique, avec un indice adapté au procédé et à l'intensité, protège les yeux des rayonnements UV et IR. À ses côtés, des gants en cuir, des manches de soudeur ou un tablier ignifugé, des chaussures de sécurité et des vêtements en coton ou ignifugés sont obligatoires. Les tissus synthétiques qui fondent au contact des étincelles n'ont pas leur place au poste, et l'atelier doit être bien ventilé ou équipé d'une aspiration des fumées, car les portent des oxydes métalliques et des gaz nocifs en cas d'exposition prolongée. Un point critique avec le CO2 est le travail en milieu fermé : le dioxyde de carbone est plus lourd que l'air et peut s'accumuler en partie basse et chasser l'oxygène. Le travail dans des réservoirs, des fosses, des locaux techniques fermés ou d'autres espaces confinés exige une , et parfois une détection de gaz et des procédures formelles d'entrée. Ne soudez jamais seul dans un sans surveillance ni matériel d'urgence. Avant chaque poste, vérifiez les câbles, les connecteurs, le pistolet, le tuyau de gaz et le détendeur. Les fuites de gaz, les isolants endommagés ou les conducteurs dénudés sont des risques directs de choc électrique et d'incendie.
La technique de soudage MIG repose sur l'angle du pistolet, la longueur libre de fil, la , et le choix de pousser ou de tirer par rapport au joint. Sur les joints d'angle, les soudeurs poussent souvent afin de voir le bain. Sur les joints à plat, ils tirent parfois pour mieux maîtriser le profil du cordon. Un bon cordon est régulier, avec une pénétration suffisante, sans trous, sans projections excessives et sans caniveau le long des pieds. Apprendre à reconnaître des défauts tels que les porosités, le , la surpénétration ou le manque de pénétration, et les fissures, transforme l'exécution en jugement professionnel, car vous corrigez alors les réglages du poste avec intention. Le nettoyage du métal de base avant l'arc fait aussi partie de la technique. La peinture, la rouille ou l'huile ruinent un cordon même lorsque le geste de la main est précis. Les positions MIG exigent de prévoir l'accès, car vous n'êtes pas toujours debout à une table. Vous pouvez travailler sur une grande structure, dans une tranchée ou sous un angle malaisé. Une bonne pratique enseigne comment stabiliser le corps, appuyer la main et garder une distance de fil constante même lorsque l'accès est limité.
Pour comprendre le procédé en profondeur, apprenez les principaux modes de transfert du métal : , et . Chaque mode convient à des épaisseurs et à des plages courant-tension différentes. Les débutants maîtrisent en général d'abord le court-circuit sur tôle fine à moyenne, puis passent à des réglages plus énergiques pour une pénétration plus profonde. Le court-circuit donne un cordon relativement propre et une bonne maîtrise. Le globulaire convient aux épaisseurs moyennes. La pulvérisation permet une pénétration profonde, mais elle exige de l'expérience pour gérer les projections. Le mode de transfert est aussi lié au type de gaz : le CO2 pur produit en général un arc plus agressif, tandis que les mélanges adoucissent l'arc. Dans un cours professionnel, les élèves s'exercent à passer d'un mode à l'autre et apprennent à relier l'aspect de l'arc, le bruit du soudage et l'aspect du cordon. Cette compétence sépare celui qui sait allumer un poste de celui qui sait produire un cordon régulier sur un poste entier.
Le de la qualité est inséparable du soudage MIG professionnel. Vous apprenez à repérer un renfort excessif, un manque de pénétration à la racine, un caniveau, des projections abondantes, des porosités et des fissures, puis à relier chaque défaut à une cause probable : vitesse d'avance, angle, tension, dévidage, propreté du matériau ou longueur libre de fil. Le manque de dans les angles et les angles vifs est fréquent lorsque la séquence de soudage est mal prévue. La surpénétration peut gaspiller du et créer des problèmes mécaniques. Un bon soudeur sait quand s'arrêter et réparer avant de continuer, car une réparation tardive coûte plus cher. L'usage d'écrans de soudage pour protéger les travailleurs voisins fait aussi partie de la responsabilité professionnelle, car la lumière de l'arc est dangereuse pour les personnes qui se tiennent à proximité. Écarter l'huile, la peinture et les matières inflammables de la zone de travail, et garder un extincteur à portée, sont des habitudes que l'on conserve même sous la pression du temps.
Une comparaison courte aide à choisir un parcours professionnel. Le soudage à l'électrode enrobée est plus souple sur le terrain et moins coûteux en matériel, mais il est plus lent et interrompu par les changements fréquents d'électrode. Le soudage TIG est plus précis et plus propre, surtout sur et , mais il est plus lent et en général plus exigeant à apprendre. Le soudage MIG se situe au milieu : rapide, productif, et adapté à la plupart des fabrications en acier au carbone, ce qui explique que les employeurs le traitent souvent comme la première compétence d'embauche. Beaucoup de soudeurs apprennent d'abord le MIG ou l'électrode, puis ajoutent le TIG plus tard comme spécialité. Le MIG CO2 est une porte d'entrée solide dans le métier lorsque vous comprenez le matériel, maîtrisez les paramètres, tenez la sécurité du soudage pour non négociable et pratiquez assez dans des positions réelles. Une pratique régulière dans les positions, avec la lecture des paramètres et la discipline de sécurité, construit l'assurance plus vite que la théorie seule. Si vous voulez un parcours structuré avec de la pratique au poste, la supervision du et une préparation à la , vous pouvez continuer vers la page du cours MIG CO2 et voir ce que le parcours comprend en pratique.
Vous avez trouvé une erreur dans l'article ? Une idée ou une suggestion ? Envie de publier chez nous ?
Partager cet article
Cours associé
Glossaire de poche numérique
Glossaire de poche soudeur
Termes de soudage de Alef à Tav. Glissez de droite à gauche pour tourner les pages.

Glossaire de poche soudeur
Prêt à commencer ?
Laissez vos coordonnées et notre conseiller d'études vous recontactera avec les dates, les coûts et les conditions d'admission.
Laisser vos coordonnées