
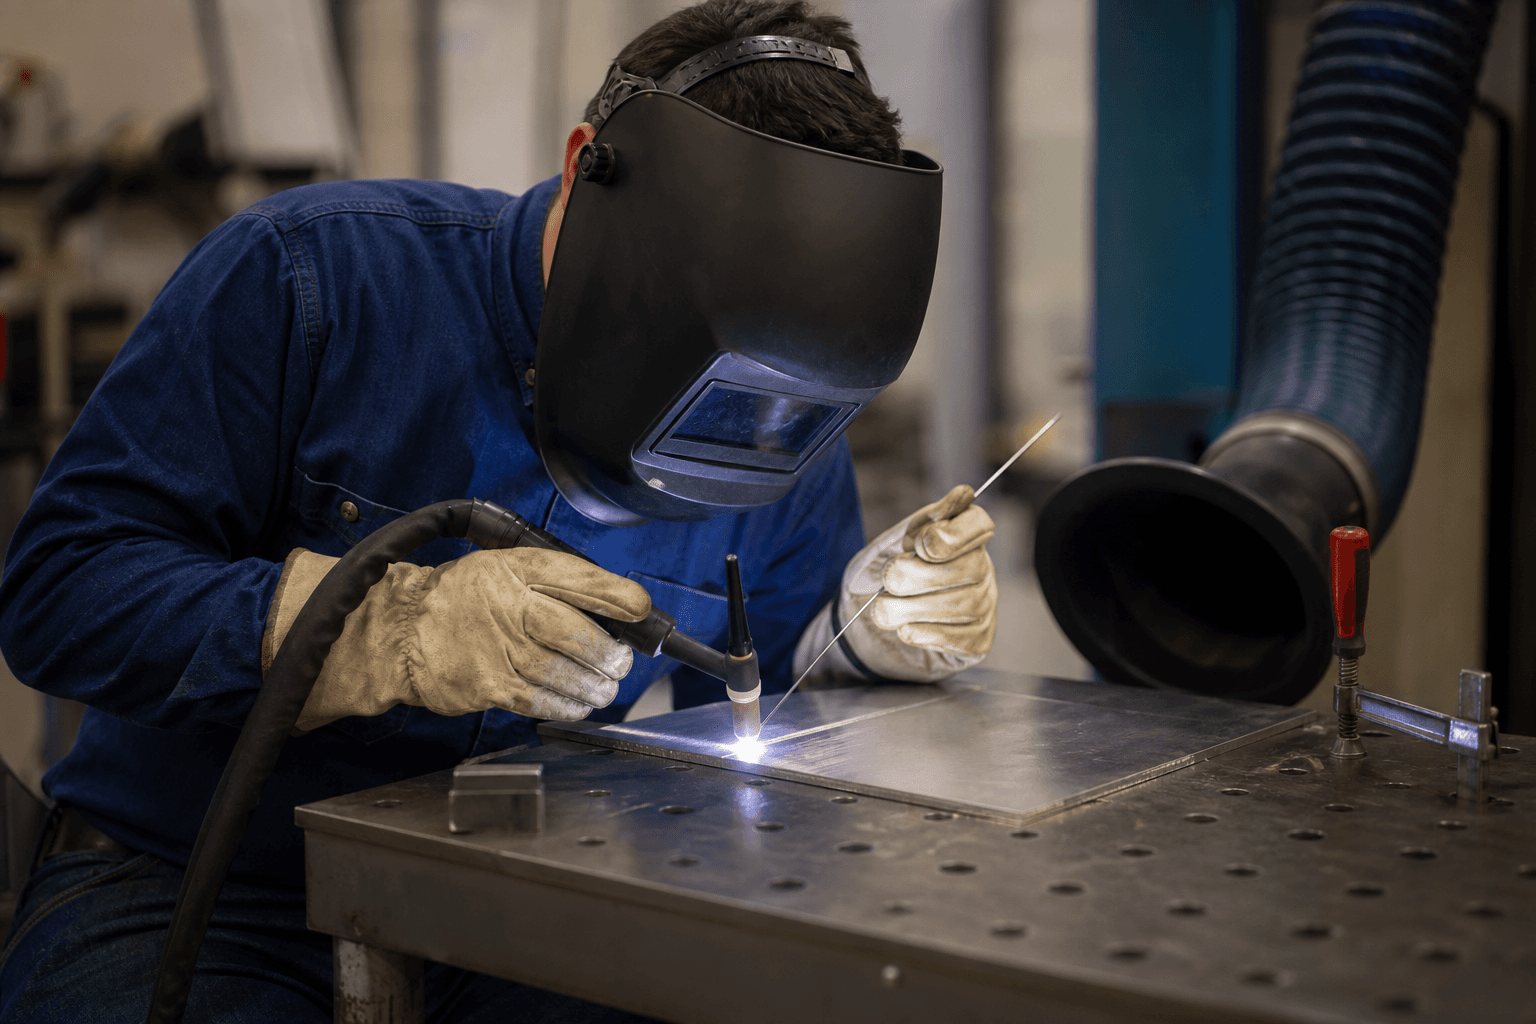
Soudage TIG argon : à qui il convient et ce qui distingue le procédé
Magazine du soudage
Le soudage TIG offre une maîtrise précise et des soudures propres sur acier inoxydable et aluminium. Un guide pour toute personne qui envisage une spécialité de haut niveau.
e soudage TIG sous , ou GTAW, est largement considéré comme l'un des procédés les plus précis et les plus propres du soudage. Une électrode non fusible et un inerte, en général l'argon, protègent le tandis que le est amené de l'autre main : le soudeur maîtrise donc séparément le courant, le bain et l'apport. Le résultat, ce sont des cordons soignés, une forte maîtrise de la chaleur, et une excellente adaptation à l', à l' et à l'acier au carbone de faible épaisseur. Le procédé convient aux industries où l'aspect et la propreté sont critiques : agroalimentaire, pharmacie, équipements médicaux, aéronautique, design métallique et travail architectural. Dans le soudage de tubes en inox et d'autres travaux de haute précision, le TIG est souvent la référence. Celui qui ne cherche que la vitesse de production de masse sur acier au carbone épais préférera le soudage MIG, tandis que celui qui cherche la précision et la maîtrise trouvera un métier professionnel dans le TIG. Un TIG solide construit non seulement le geste, mais aussi la discipline de propreté, de préparation et de patience.
Le travail à deux mains est le premier défi des débutants. Une main tient la torche à un angle stable, tandis que l'autre amène la baguette d'apport au bord du bain à un rythme mesuré. La coordination des mains, une posture assise ou debout stable, et le contrôle au de la pédale sur les postes AC/DC à réglage de courant exigent de la pratique. C'est pourquoi beaucoup d'élèves arrivent avec une base à l'électrode ou en MIG avant de passer au TIG. Le choix du tungstène n'est pas anodin. Différents types et diamètres de tungstène conviennent à différentes intensités. Un affûtage correct de la pointe compte pour le soudage en courant continu, et l'aluminium en courant alternatif utilise souvent une pointe plus arrondie en bille. Une mauvaise préparation nuit à la stabilité de l'arc et à la qualité du cordon. Une routine d'affûtage régulière et propre, avec des outils inox tenus à l'écart des outils pour acier au carbone, évite la contamination et des frustrations inutiles. Un soudeur TIG professionnel garde un jeu de tungstènes organisé et ne mélange pas l'outillage entre les matériaux.
L'argon comme gaz de donne un arc stable et une protection solide, mais le débit, la propreté de la et l'évitement de l'aspiration d'air comptent encore. Un débit trop faible provoque l'oxydation et des couleurs de indésirables sur l'inox. Un débit trop élevé peut créer des turbulences et entraîner de l'air dans la protection. La propreté du matériau, l'élimination de la graisse, de l'oxyde et de la saleté, est particulièrement critique en TIG, car le procédé expose chaque défaut de préparation. L'huile des mains nues, l'oxyde d'aluminium ou la saleté sur la baguette créent des défauts immédiatement : les élèves apprennent donc des habitudes de nettoyage avec des brosses inox dédiées, tenues à l'écart des brosses pour acier au carbone. Le choix de la baguette doit correspondre au et aux exigences de l'application, car une mauvaise baguette peut produire un cordon d'aspect correct à l'extérieur, mais faible ou sensible à la corrosion. Le stockage au sec et au propre du métal d'apport fait partie du métier. En soudage de tubes inox, un interne à l'argon est souvent requis pour que l'envers de la racine ne s'oxyde pas et ne développe pas de couleurs sombres de chauffe.
La sécurité en soudage TIG suit les mêmes principes généraux, avec des accents propres au procédé. Le rayonnement de l'arc est intense et exige un adapté. Les gants TIG sont souvent plus fins que les gants MIG pour permettre un contrôle fin, mais ils doivent rester résistants à la chaleur. La ventilation compte ici aussi, surtout sur l'inox, où les fumées peuvent contenir des oxydes de chrome. La signifie aussi couvrir la peau exposée contre les UV, car il est facile d'oublier la protection sur de petits joints. Le TIG aluminium est un chapitre à part : l'aluminium conduit bien la chaleur et porte une couche d'oxyde tenace, si bien que le courant alternatif avec nettoyage cathodique est courant, et la maîtrise de la chaleur évite la percée et une irrégulière. Un cours professionnel pratique l'acier au carbone et l'inox en courant continu ainsi que l'aluminium, afin que les diplômés repartent avec de l'ampleur, et non un seul tour de main étroit. Sur tôle très fine, la gestion de la chaleur est le défi central, et de courts tronçons de soudure avec des points décalés aident à limiter le voilement et la .
La commande de courant à la pédale est ce qui distingue le TIG de la plupart des autres procédés de soudage. Le soudeur peut démarrer en douceur, former un bain, monter le courant pendant le remplissage, puis redescendre en fin de cordon pour éviter un cratère ou une . C'est pourquoi le TIG se vit comme un instrument de précision, et pas seulement comme un outil de puissance. La qualité d'un cordon TIG se juge à la régularité, à la pénétration, à la propreté et à l'aspect extérieur. Sur l'inox, les couleurs de revenu et la protection de l'envers en tuyauterie comptent aussi, car la sensibilité à la corrosion après une surchauffe n'est pas seulement esthétique. Les erreurs courantes comprennent l'apport trop tôt dans l'arc au lieu du bord du bain, un angle de torche instable, une buse tenue trop loin de la pièce, et un courant trop élevé sur métal fin. Chacune de ces erreurs se corrige vite avec le retour du formateur au poste, ce qui est précisément l'avantage des petits groupes dans un cours de soudage TIG. Les élèves qui arrivent du MIG ne doivent pas recopier automatiquement les mêmes angles et le même rythme. Le TIG demande une autre patience et une chaleur plus maîtrisée.
Le choix entre TIG et MIG dépend de l'application. Si le travail est une fabrication rapide de structures en acier, le MIG est en général plus efficace. Si le travail exige de la précision, de la propreté, des matériaux particuliers ou un fini visuel élevé, le TIG l'emporte. Beaucoup de soudeurs apprennent les deux procédés pour élargir les possibilités d'emploi, et un parcours courant est l'électrode ou le MIG comme base, puis le TIG comme spécialité. Une maîtrise de base sur acier au carbone peut venir relativement vite, mais une haute maîtrise sur inox et aluminium demande davantage d'heures : choisissez un parcours avec assez de pratique concrète, et non seulement de courtes démonstrations. Toute personne qui vise les industries de précision doit comprendre que le TIG est aussi une discipline de documentation, de contrôle des matériaux et de maintien d'un environnement de travail propre, conforme au cahier des charges. Les exercices de coordination des mains peuvent commencer même sans arc, et cinq minutes par jour de ce type de pratique améliorent le ressenti à la leçon suivante. Savoir quand choisir le courant alternatif ou le courant continu, et comment lire le bain en temps réel, ne vient aussi que d'une pratique guidée.
Le TIG inox exige une attention particulière à la chaleur et à la contamination. L'inox est sensible à la surchauffe, qui peut modifier la microstructure et favoriser une corrosion ultérieure : la commande à la pédale et le rythme d'apport sont donc critiques. Évitez le contact entre les outils pour acier au carbone et les surfaces inox, et nettoyez le joint avant l'arc. En soudage de tubes inox, un inertage interne qui remplit le tube d'argon est souvent requis pour que la racine ne s'oxyde pas et ne développe pas de couleurs noires, signe d'oxydation. Sur acier au carbone en courant continu, l'accent est mis sur une pénétration régulière et la stabilité de l'arc. Sur aluminium en courant alternatif, l'accent est mis sur le nettoyage de l'oxyde et la gestion de la chaleur. Un soudeur TIG professionnel construit une bibliothèque de ressenti pour chaque matériau : à quoi ressemble un bain stable, quand ajouter l'apport, et quand s'arrêter avant la percée. Cette compréhension ne vient pas d'une courte vidéo. Elle vient d'heures au poste, avec un formateur qui explique ce qui s'est passé et pourquoi. Même sur des joints de tube fin, la commande à la pédale évite une surpénétration qui endommage la paroi interne.
Dans le cours de soudage TIG argon du Centre d'études du soudage, théorie et pratique sont associées : sécurité du soudage, matériaux, choix du tungstène et du gaz, réglage des postes AC/DC, pratique des joints, et préparation à la . Les groupes restent petits, et les formateurs sont des professionnels en activité, avec une expérience industrielle, qui accompagnent au poste plutôt que de seulement faire cours en salle. Le parcours s'inscrit dans le programme Technologies du soudage sous la supervision du , dans nos écoles de Tel Aviv et de Beer Sheva, et les diplômés peuvent recevoir une attestation de fin de formation et se préparer à la certification internationale. Le soudage TIG est un investissement de carrière à long terme : moins d'arcs par jour, plus de précision, de qualité, et d'ouvertures vers des industries qui valorisent la propreté et la maîtrise. Si vous voulez voir un atelier de près, connaître les dates, ou comprendre si le TIG vous convient après le MIG ou l'électrode, contactez-nous : nous vous aiderons volontiers à choisir.
Vous avez trouvé une erreur dans l'article ? Une idée ou une suggestion ? Envie de publier chez nous ?
Partager cet article
Glossaire de poche numérique
Glossaire de poche soudeur
Termes de soudage de Alef à Tav. Glissez de droite à gauche pour tourner les pages.

Glossaire de poche soudeur
Prêt à commencer ?
Laissez vos coordonnées et notre conseiller d'études vous recontactera avec les dates, les coûts et les conditions d'admission.
Laisser vos coordonnées