
Сварка труб: снизу вверх или сверху вниз, когда и почему?
Сварочный журнал
В положении 5G выбор между сверху вниз и снизу вверх определяется в основном толщиной стенки и содержанием легирующих, а не диаметром трубы. Как решить без догадок.
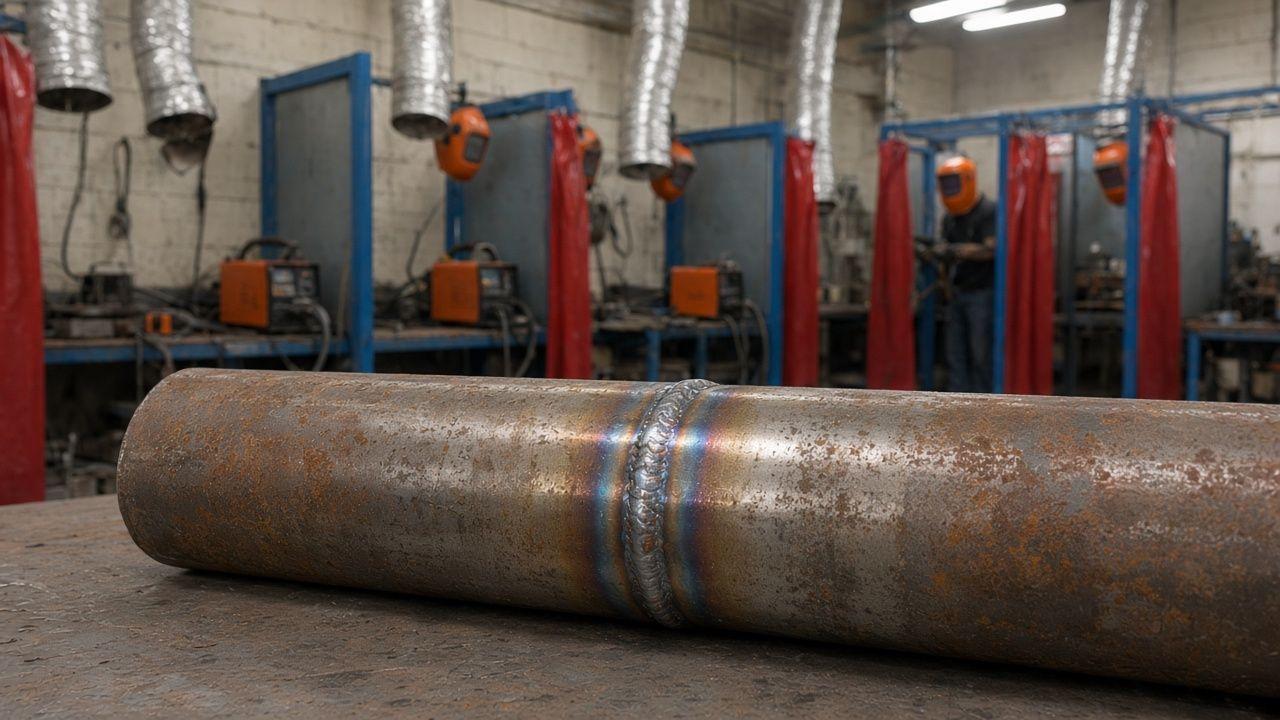
положении 5G, когда ось трубы горизонтальна, а стык зафиксирован на месте, сварщик сталкивается с двумя основными направлениями работы: и . Это не вопрос личного комфорта или старой цеховой привычки. По классическим процедурам сварки труб выбор опирается в основном на толщину стенки и содержание легирующих в трубе, а не на диаметр. Большой или малый диаметр может требовать ровно тот же метод, если и металл похожи. Чтобы обсуждать оба метода общим языком, бригады используют циферблат: верх трубы это 12 часов, низ это 6 часов. Этот язык возвращается в каждом описании трубной процедуры, потому что позволяет объяснить старты, остановки и закрытие стыка без двусмысленности, а когда помощники работают с другой стороны трубы, тот же язык сокращает инструкции и предотвращает ошибки. Кто путает 12 и 6, путает сверху вниз и снизу вверх, и это уже не стиль. Это неверный тепловой баланс. Кто понимает логику толщины и легирования, экономит время, избегает лишнего прожога корня и получает сварной металл с лучшей пластичностью. Смешение понятий между сварочными положениями частый источник плохих полевых решений, особенно между 5G и 2G.
Сварка сверху вниз начинается в 12 часов и идёт вниз до 6 часов с каждой стороны стыка. После закрытия одной стороны вы возвращаетесь к верху и повторяете с другой стороны, пока вторая не встретит первую внизу. До всего этого нужны надёжные , держащие зазор и выравнивание, потому что без стабильной сборки даже верный метод не спасёт корень. Сверху вниз предпочтительно в основном для мягкой стали с относительно тонкой стенкой, примерно от одной восьмой дюйма до примерно трёх восьмых дюйма. Поэтому это часто видно на магистральных линиях и низконапорных ёмкостях хранения, когда толщина материала остаётся ниже примерно трёх восьмых дюйма. При таких толщинах сверху вниз допускает более высокую скорость перемещения с меньшей склонностью к прожогу корня. Полевые бригады любят темп, но темп оправдан только когда металл и толщина подходят. Прихватки часть процедуры, а не сокращение, которое можно пропустить под давлением графика. На тонкой стенке сверху вниз также снижает риск прожога, потому что время пребывания ванны в каждой точке короче. Сверху вниз значит оставаться впереди жидкого шлака, чтобы он не душил дугу и не создавал и включения. Выбор направления по толщине и легированию всегда идёт раньше выбора темпа или старой ручной привычки из цеха.
Металлургическое объяснение простое и сильное. Тонкая удерживает тепло дольше толстой при похожих скорости перемещения и тепловложении, поэтому охлаждение в зоне шва медленнее. Медленное охлаждение способствует более мягкой, пластичной структуре зерна, что именно нужно стыку, работающему в поле под нагрузками и перепадами температуры. Быстрое движение сверху вниз на тонкой стенке поэтому не безрассудное сокращение. Это соответствие поведению металла. можно улучшить дальше несколькими последовательными валиками: каждый валик повторно нагревает предыдущий, и относительное охлаждение более раннего валика остаётся медленнее. Сверху вниз используют быстрозастывающий электрод с лёгким покрытием, например 6010, 6011, 6012, 7010 и 7014, дающие мало шлака. Причина ясна: по мере движения электрода вниз ванна и шлак стремятся следовать и душить дугу, и если вы не остаётесь впереди жидкого шлака, получаете пористость и . Даже сверху вниз чистые слои и повторный нагрев часть качества. Кто гонится за ванной вместо того чтобы вести её сверху вниз, платит качеством корня. Когда вы копируете темп сверху вниз на толстую стенку, тепловой баланс переворачивается и риск растёт, даже если снаружи движение выглядит тем же. На тонкой линии из мягкой стали нет причины отказываться от преимущества скорости сверху вниз, если электрод, угол и опережение шлака контролируются. Выбор направления по толщине и легированию всегда предшествует выбору темпа или цеховой привычки.
Электроды с тяжёлым покрытием, например 7024 или низководородистые с железным порошком, не подходят для сверху вниз. Объём шлака слишком высок, и захват шлака, пористость и холодные наплывы становятся трудноустранимыми. Они также требуют большего тока, что повышает риск прожога на тонких стыках или несовершенной сборке. В некоторых случаях прямая (электрод минус) со сверху вниз помогает снизить на стыках с неидеальной сборкой. Это не заменяет хорошую сборку и не оправдывает дикие зазоры, но даёт рабочий запас в поле, когда пути назад нет и трубу нужно закрыть. Сочетание направления сверху вниз, лёгкого электрода и подходящей полярности рабочий инструмент, а не магия, и суждение опирается на то, что вы видите в ванне и в keyhole, а не на привычку одну. Выбор здесь не личное предпочтение. Это соответствие физике шлака, движущегося вниз. Кто навязывает тяжёлые электроды сверху вниз, потом платит чисткой и ремонтами. Верный , достаточная скорость и правильный электрод держат дугу живой и чистой над ванной при сварке сверху вниз.
Снизу вверх переворачивает картину. После прихваток вы начинаете в 6 часов и поднимаетесь к 12 часам с каждой стороны. Вторая сторона снова открывается снизу и закрывается сверху. Это предпочтительный путь для толстой стенки и легированных сталей. Здесь скорость не первая цель: цель внести больше тепла в стык и позволить охлаждению быть медленнее несмотря на большую массу металла. Толстая стенка работает как : тепло уходит из зоны шва быстрее, чем в тонкой стенке, скорость охлаждения растёт, а с ней риск хрупкости. В мягкой стали эффект уже чувствуется, а в легированной стали склонность к хрупкости обостряется дальше. Тот же быстрый сверху вниз, что хорошо работает на тонкой линии, может быть плохим выбором на тяжёлой трубе или на металле, чувствительном к быстрому охлаждению в зоне термического влияния. Поэтому тексты процедур снова и снова подчёркивают толщину и легирование, а не диаметр. Кто пытается закончить проход снизу вверх темпом сверху вниз на толстой стенке, возвращает проблему быстрого охлаждения. В снизу вверх терпение металлургический инструмент, а не только черта характера.
Чтобы замедлить охлаждение, вы замедляете перемещение и кладёте более тяжёлый валик. Оба действия происходят вместе при подъёме снизу вверх: ванна дольше остаётся в рабочей зоне, входит больше присадки, и тепло остаётся в стыке. Последовательные валики продолжают повторно нагревать более ранние и улучшать пластичность и здесь, но из совершенно другого стартового теплового баланса. Сами шаги подготовки стыка похожи в обоих методах: подготовка кромки, очистка, выравнивание и прихватки остаются одной основой, а меняются в основном размер стыка и детали скоса по толщине и типу трубы. Кто путает подготовку стыка с выбором направления сварки, упускает суть: сначала соберите правильный стык, затем выбирайте сверху вниз или снизу вверх по металлу и толщине. Плохую подготовку не исправит умное направление перемещения. В современной трубной практике чем чувствительнее материал к охлаждению и трещинам , тем важнее контроль скорости и тепловложения ещё до выбора направления.
Современные трубы также приносят марки повышенной прочности и низколегированные стали, призванные улучшить механические свойства без избыточного углерода. Чем чувствительнее материал к охлаждению и трещинам зоны термического влияния, тем важнее контроль скорости и тепловложения. Снизу вверх даёт здесь ясное преимущество, потому что замедляет и утолщает валик, тогда как сверху вниз остаётся отличным инструментом для тонкостенной мягкой стали, но не автоматическим умолчанием для каждой трубы, похожей снаружи. В поле, особенно на магистралях, помощники играют важную роль в очистке, зачистке и наблюдении за дефектами до облицовочных проходов, но даже самый умелый помощник не исправит неверный выбор направления. В положении 2G есть отдельный метод горизонтальной сварки вокруг трубы, и это не то же самое, что сверху вниз или снизу вверх в 5G, поэтому не смешивайте положения. Когда говорят о выборе снизу вверх против сверху вниз, сначала речь о горизонтальной трубе в 5G, и лишь потом о применении принципов в более сложных положениях вроде 6G или наклона. В итоге снизу вверх и сверху вниз в сварке труб два ответа на одну задачу теплового баланса на фиксированном стыке 5G. Один использует медленное охлаждение тонкой стенки, чтобы двигаться быстро и безопасно. Другой борется с быстрым охлаждением толстой стенки более медленным перемещением, более тяжёлым валиком и подходящим электродом.
Перед решением задайте стыку три коротких вопроса: какова толщина стенки, каков тип металла и какое требование к охлаждению накладывает зона термического влияния. Если стенка тонкая и сталь мягкая, в картину входит сверху вниз. Если стенка толстая или сплав чувствителен, снизу вверх становится профессиональным умолчанием. Только после этих ответов обсуждайте скорость, электрод и полярность. Внутри любого метода качество всё равно опирается на дисциплину: очистка между слоями, чистые стыковки, контроль ванны и наблюдение за keyhole в корне. Кто хочет углубиться, найдёт структурированный путь на нашем курсе сварки труб под давлением. Верное направление перемещения открывает дверь к качеству, но не заменяет остальные процедуры. Когда направление, электрод и подготовка работают вместе, стык 5G закрывается стабильнее и предсказуемее.
Нашли ошибку в статье? Есть идея или предложение? Хотите опубликовать у нас?
Поделиться статьёй
Связанный курс
Ещё из журнала
Полное руководство по сварке MIG CO2: что важно знать перед курсом
Сварка MIG с газом CO2: один из самых востребованных процессов в промышленности. Здесь вы разберёте оборудование, безопасность, технику и то, что реально нужно, чтобы уверенно войти в профессию.
Читать статью
Сварка TIG аргоном: кому подходит и чем процесс отличается
Сварка TIG даёт точный контроль и чистые швы по нержавеющей стали и алюминию. Руководство для тех, кто рассматривает специализацию высокого уровня.
Читать статьюЦифровой карманный словарь
Карманный словарь сварщика
Термины сварки от алеф до тав. Листайте справа налево, как настоящую карманную книгу.

Карманный словарь сварщика
Готовы начать?
Оставьте контакты, консультант по обучению вернётся к вам с датами, стоимостью и условиями приёма.
Оставить контакты