
Сварка TIG аргоном: кому подходит и чем процесс отличается
Сварочный журнал
Сварка TIG даёт точный контроль и чистые швы по нержавеющей стали и алюминию. Руководство для тех, кто рассматривает специализацию высокого уровня.
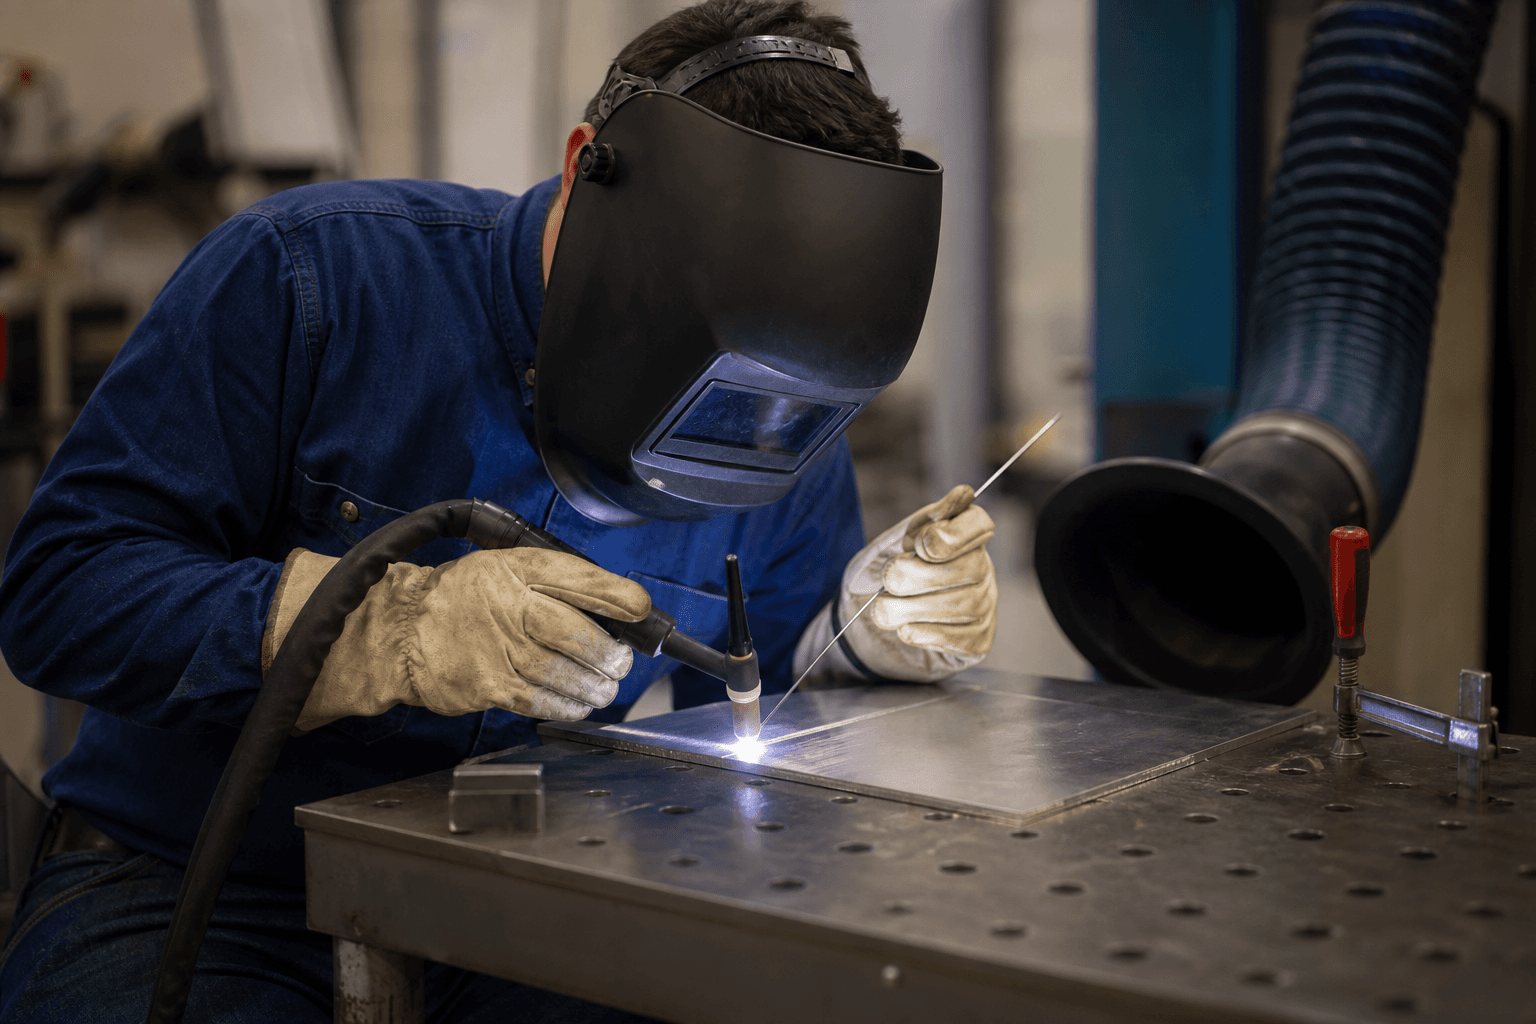
варка TIG аргоном, или GTAW, широко считается одним из самых точных и чистых сварочных процессов. Неплавящийся вольфрамовый электрод и инертный , обычно аргон, защищают сварочную ванну, а подаётся другой рукой, поэтому сварщик отдельно контролирует ток, ванну и присадку. В итоге эстетичные валики, высокий контроль тепла и отличная пригодность для нержавеющей стали, алюминия и тонкой углеродистой стали. Процесс подходит отраслям, где критичны внешний вид и чистота: пищевая и фармацевтическая промышленность, медоборудование, авиакосмос, металлодизайн и архитектурные работы. В нержавеющей сварке труб и других высокоточных работах TIG часто является стандартом. Тому, кто гонится только за скоростью массового производства по толстой углеродистой стали, может быть ближе сварка MIG, а тому, кто ищет точность и контроль, профессиональный дом найдётся в TIG. Сильный TIG строит не только навык руки, но и дисциплину чистоты, подготовки и терпения.
Работа двумя руками: первый вызов для новичков. Одна рука держит горелку под устойчивым углом, другая подаёт присадочный пруток к кромке ванны в размеренном темпе. Координация рук, устойчивая поза сидя или стоя и управление педалью на аппаратах AC/DC с регулировкой тока требуют практики. Поэтому многие студенты приходят с базой по электроду или MIG, прежде чем перейти к TIG. Выбор вольфрама не мелочь. Разные типы и диаметры вольфрама подходят разным рабочим токам. Правильная заточка кончика важна для DC, а на AC часто ведут с более шарообразным кончиком. Плохая подготовка бьёт по стабильности дуги и качеству валика. Стабильный чистый режим заточки, с отдельными инструментами для нержавейки и углеродистой стали, предотвращает загрязнение и лишнее раздражение. Профессиональный сварщик TIG держит организованный набор вольфрама и не смешивает оснастку между материалами.
Аргон как защитный газ даёт стабильную дугу и надёжную защиту, но расход, чистота сопла и отсутствие подсоса воздуха всё равно важны. Слишком низкий расход вызывает окисление и нежелательный тепловой оттенок на нержавейке. Слишком высокий может создать турбулентность и затянуть воздух в защитную зону. Чистота металла, удаление жира, оксида и грязи, особенно критична в TIG, потому что процесс обнажает любой изъян подготовки. Масло с голых рук, оксид алюминия или грязь на присадочном прутке сразу дают дефекты, поэтому студенты учат привычки очистки отдельными нержавеющими щётками, в стороне от щёток по углеродистой стали. Выбор присадочного прутка должен соответствовать основному металлу и требованиям применения: неверный пруток может дать валик, который снаружи выглядит нормально, но слаб или чувствителен к коррозии. Сухое чистое хранение присадки: часть профессии. В нержавеющей сварке труб часто нужен внутренний продув аргоном, чтобы корневая сторона не окислялась и не давала тёмных тепловых цветов.
Безопасность при сварке TIG следует тем же общим принципам, с акцентами процесса. Излучение дуги интенсивно и требует подходящей сварочной маски. Перчатки для TIG часто тоньше, чем для MIG, чтобы сохранить тонкий контроль, но всё равно должны сопротивляться теплу. Вентиляция важна и здесь, особенно на нержавейке, где в дыме могут быть оксиды хрома. также означает закрытие открытой кожи от УФ: легко забыть защиту на мелких стыках. Алюминиевый TIG: отдельная глава: алюминий хорошо проводит тепло и несёт упорный оксидный слой, поэтому распространён AC с катодной очисткой, а контроль тепла предотвращает прожог и неравномерное . Профессиональный курс практикует углеродистую сталь и нержавейку на DC, а также алюминий, чтобы выпускники уходили с широтой, а не с одним узким приёмом. На очень тонком листе управление теплом: центральный вызов, а короткие участки шва со ступенчатыми прихватками помогают ограничить и деформацию.
Управление током педалью отличает TIG от большинства других сварочных процессов. Сварщик может мягко стартовать, набрать ванну, поднять ток при заполнении, затем плавно снизить в конце, чтобы избежать кратера или трещины в кратере. Поэтому TIG ощущается как точный инструмент, а не только как силовой агрегат. Качество валика TIG оценивают по равномерности, проплавлению, чистоте и внешнему виду. На нержавейке важны также тепловой оттенок и защита корня в трубопроводах: чувствительность к коррозии после перегрева не только косметика. Частые ошибки: подача присадки слишком рано в дугу вместо кромки ванны, нестабильный угол горелки, сопло слишком далеко от изделия и слишком высокий ток на тонком металле. Каждую из этих ошибок быстро правят с обратной связью инструктора у кабины, и именно в этом преимущество небольших групп на курсе сварки TIG. Студентам с опытом MIG не стоит автоматически копировать те же углы и темп. TIG требует иного терпения и более контролируемого тепла.
Выбор между TIG и MIG зависит от задачи. Если работа: быстрая сборка стальных конструкций, MIG обычно эффективнее. Если нужны точность, чистота, особые материалы или высокий визуальный финиш, выигрывает TIG. Многие сварщики осваивают оба процесса, чтобы расширить варианты трудоустройства, и типичный путь: электрод или MIG как база, затем TIG как специализация. Базовый контроль по углеродистой стали приходит относительно быстро, а высокий контроль по нержавейке и алюминию требует больше часов, поэтому выбирайте траекторию с достаточной практикой, а не только короткими демонстрациями. Тем, кто целится в точные отрасли, важно понимать: TIG: это ещё дисциплина документации, контроль материалов и содержание рабочей среды чистой по спецификации. Упражнения на координацию рук можно начинать даже без дуги, и пять минут в день такой практики улучшают ощущение на следующем занятии. Знание, когда выбирать AC или DC, и умение читать ванну в реальном времени тоже приходят только из направляемой практики.
Нержавеющий TIG требует особого внимания к теплу и загрязнению. Нержавейка чувствительна к перегреву, который может изменить микроструктуру и открыть путь поздней коррозии, поэтому контроль педалью и темп заполнения критичны. Избегайте контакта инструментов по углеродистой стали с поверхностями нержавейки и очищайте стык до дуги. В нержавеющей сварке труб часто требуется внутренний продув, заполняющий трубу аргоном, чтобы корень не окислялся и не давал чёрных цветов, сигнализирующих об окислении. На углеродистой стали в DC акцент на равномерном проплавлении и стабильности дуги. На алюминии в AC: на очистке оксида и управлении теплом. Профессиональный сварщик TIG собирает библиотеку ощущений по каждому материалу: как выглядит стабильная ванна, когда добавлять присадку и когда остановиться до прожога. Это понимание не приходит из короткого видео. Оно приходит из часов у кабины с инструктором, который объясняет, что произошло и почему. Даже на тонких трубных стыках контроль педалью предотвращает избыточное проплавление, повреждающее внутреннюю стенку.
На курсе аргонной сварки TIG в Центре изучения сварки теория и практика соединены: безопасность сварки, материалы, выбор вольфрама и газа, настройка аппарата AC/DC, практика стыков и подготовка к аттестации сварщика. Группы остаются небольшими, а инструкторы: действующие профессионалы с промышленным опытом, которые коучируют у кабины, а не только читают лекции в аудитории. Траектория идёт в рамках программы «Технологии сварки» под надзором Министерства труда, в школах Тель-Авива и Беэр-Шевы, и выпускники могут получить свидетельство об окончании и готовиться к международной аттестации. Сварка TIG: долгосрочная инвестиция в карьеру: меньше дуг в день, больше точности, качества и входов в отрасли, где ценят чистоту и контроль. Если хотите увидеть мастерскую вблизи, уточнить даты или понять, подходит ли вам TIG после MIG или электрода, свяжитесь с нами: с удовольствием поможем выбрать.
Нашли ошибку в статье? Есть идея или предложение? Хотите опубликовать у нас?
Поделиться статьёй
Цифровой карманный словарь
Карманный словарь сварщика
Термины сварки от алеф до тав. Листайте справа налево, как настоящую карманную книгу.

Карманный словарь сварщика
Готовы начать?
Оставьте контакты, консультант по обучению вернётся к вам с датами, стоимостью и условиями приёма.
Оставить контакты