
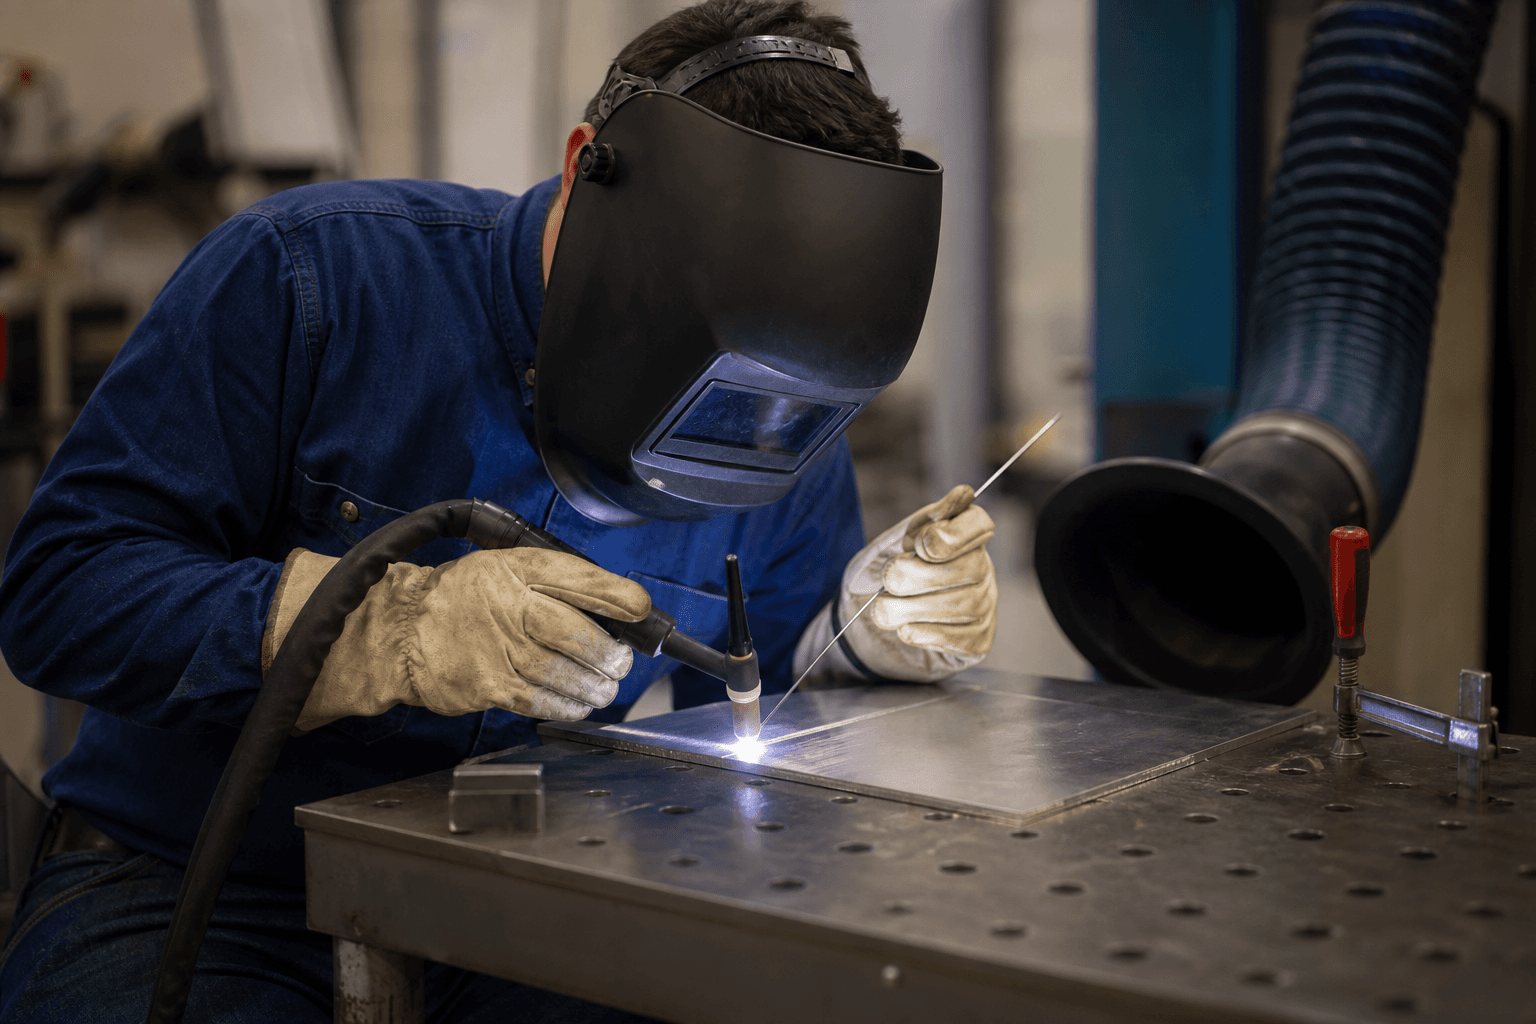
لحام TIG بالأرجون: لمن يناسب وما الذي يميّز العملية
مجلة اللحام
لحام TIG يمنح تحكماً دقيقاً ولحامات نظيفة على الفولاذ المقاوم للصدأ والألومنيوم. دليل لمن يفكر في تخصص عالي المستوى.
حام TIG بالأرجون، أو GTAW، يُعدّ على نطاق واسع من أدق وأنظف عمليات اللحام. إلكترود تنغستن غير مستهلك وغاز حماية خامل، عادة الأرجون، يحميان الحوض المنصهر بينما تُغذى مادة الملء باليد الأخرى، فيتحكم اللحّام في التيار والحوض والملء كلّ على حدة. النتيجة درزات جمالية وتحكم عالٍ بالحرارة وملاءمة ممتازة للفولاذ المقاوم للصدأ والألومنيوم والفولاذ الكربوني الرقيق. العملية تناسب الصناعات التي يكون فيها والنظافة حاسمين: الغذاء والأدوية والمعدات الطبية والطيران وتصميم المعادن والعمل المعماري. في لحام الأنابيب من الفولاذ المقاوم للصدأ وغيرها من الأعمال عالية الدقة غالباً ما يكون TIG هو المعيار. من يسعى فقط لسرعة الإنتاج الكثيف على فولاذ كربوني سميك قد يفضّل لحام MIG، بينما من يسعى للدقة والتحكم يجد في TIG بيتاً مهنياً. TIG قوية تبني ليس مهارة اليد فحسب، بل أيضاً انضباطاً حول النظافة والتحضير والصبر. الصناعات الدقيقة تقيّم ليس شكل الدرزة فحسب، بل أيضاً اتساق التوثيق ونظافة محيط العمل.
العمل باليدين هو التحدي الأول للمبتدئين. يد تمسك الشعلة بزاوية مستقرة بينما الأخرى تغذي قضيب الملء إلى حافة الحوض بإيقاع محسوب. تنسيق اليدين ووضعية جلوس أو وقوف مستقرة والتحكم بالقدم في الدوّاسة على آلات AC/DC ذات التحكم بالتيار كلها تتطلّب تمريناً. لهذا يصل كثير من الطلاب بأساس في الإلكترود أو MIG قبل الانتقال إلى TIG. اختيار ليس تفصيلاً ثانوياً. أنواع وأقطار مختلفة تناسب تيارات عمل مختلفة. شحذ الطرف الصحيح مهم للحام DC، والألومنيوم على AC غالباً يستخدم طرفاً أكثر كروية. التحضير الرديء يضر استقرار القوس وجودة الدرزة. روتين شحذ متسق ونظيف، مع أدوات منفصلة عن أدوات الفولاذ الكربوني، يمنع التلوّث والإحباط بلا داعٍ. لحّام TIG المحترف يحتفظ بمجموعة تنغستن منظّمة ولا يخلط الأدوات بين المواد. روتين تحضير التنغستن الثابت يقلّل مفاجآت القوس في منتصف الوصلة الحرجة.
الأرجون كغاز حماية يوفّر قوساً مستقراً وحماية متينة، لكن معدل التدفق ونظافة الكوب وتجنّب سحب الهواء ما زالت مهمة. التدفق المنخفض جداً يسبب أكسدة وتلوّن حراري غير مرغوب على الفولاذ المقاوم للصدأ. التدفق المرتفع جداً قد يخلق اضطراباً ويسحب الهواء إلى الدرع. نظافة المادة، إزالة الشحوم والأكسيد والأوساخ، حرجة خاصة في TIG، لأن العملية تكشف كل عيب في التحضير. زيت الأيدي العارية أو أكسيد أو الأوساخ على قضيب الملء تخلق عيوباً فوراً، لذا يتعلّم الطلاب عادات تنظيف بفرش فولاذ مقاوم للصدأ مخصّصة بعيداً عن فرش الفولاذ الكربوني. اختيار قضيب الملء يجب أن يطابق ومتطلبات التطبيق، لأن القضيب الخاطئ قد ينتج درزة تبدو جيدة من الخارج لكنها ضعيفة أو حسّاسة للتآكل. تخزين الملء جافاً ونظيفاً جزء من المهنة. في لحام الأنابيب من الفولاذ المقاوم للصدأ غالباً ما يُطلب تطهير أرجون داخلي حتى لا يتأكسد جانب الجذر أو يطوّر ألوان حرارة داكنة. عادة التنظيف قبل القوس أرخص بكثير من إصلاح جذر متأكسد بعد الإغلاق.
السلامة في لحام TIG تتبع المبادئ العامة نفسها، مع تأكيد خاص بالعملية. إشعاع القوس شديد ويتطلّب قناع لحام مناسباً. قفازات TIG غالباً أرق من قفازات MIG للسماح بتحكم دقيق، لكنها يجب أن تظل مقاومة للحرارة. التهوية مهمة هنا أيضاً، خاصة على الفولاذ المقاوم للصدأ حيث قد تحتوي الأبخرة على أكاسيد الكروم. تعني أيضاً تغطية الجلد المكشوف من الأشعة فوق البنفسجية، لأن من السهل نسيان الحماية عند العمل على وصلات صغيرة. TIG الألومنيوم فصل بذاته: الألومنيوم يوصل الحرارة جيداً ويحمل طبقة أكسيد عنيدة، لذا يشيع AC مع تنظيف كاثودي، والتحكم بالحرارة يمنع الاحتراق والاختراق غير المتساوي. الدورة المهنية تتمرّن على الفولاذ الكربوني والفولاذ المقاوم للصدأ على DC وكذلك على الألومنيوم، فيغادر الخريجون باتساع لا بحيلة ضيقة واحدة. على الصفائح الرقيقة جداً إدارة الحرارة هي التحدي المركزي، وقطاعات لحام قصيرة مع لحامات متدرّجة تساعد على الحد من الالتواء والتشوّه. إدارة الحرارة على الألومنيوم والرقيق تُبنى بالتكرار تحت إشراف، لا بالتجربة وحدها.
التحكم بالتيار عبر الدوّاسة هو ما يميّز TIG عن معظم عمليات اللحام الأخرى. يمكن للحّام أن يبدأ بلطف، يبني حوضاً، يرفع التيار أثناء الملء، ثم يخفض تدريجياً في النهاية لتجنّب فوهة أو تشقق فوهة. لهذا يشعر TIG كأداة دقة لا كأداة طاقة فحسب. جودة درزة TIG تُحكم بالانتظام والاختراق والنظافة والمظهر الخارجي. على الفولاذ المقاوم للصدأ يهم أيضاً تلوّن الحرارة وحماية جانب الجذر في الأنابيب، لأن حساسية التآكل بعد السخونة الزائدة ليست تجميلية فحسب. الأخطاء الشائعة تشمل تغذية الملء مبكراً جداً في القوس بدل حافة الحوض، وزاوية شعلة غير مستقرة، وكوب أبعد مما ينبغي عن العمل، وتيار مرتفع جداً على معدن رقيق. كل خطأ من هذه يمكن تصحيحه بسرعة بتغذية راجعة من المدرّب عند الكابينة، وهذا بالضبط ميزة المجموعات الصغيرة في دورة لحام TIG. الطلاب القادمون من MIG لا ينبغي أن ينسخوا الزوايا والإيقاع نفسها تلقائياً. TIG يطلب صبراً مختلفاً وحرارة أكثر تحكماً. الدوّاسة تعلّم الإحساس التدريجي الذي لا تعطيه مفاتيح التيار الثابتة.
اختيار TIG مقابل MIG يعتمد على التطبيق. إذا كان العمل تصنيعاً سريعاً لهياكل فولاذية، فـ MIG عادة أكثر كفاءة. إذا احتاج العمل دقة ونظافة ومواد خاصة أو تشطيباً بصرياً عالياً، يفوز TIG. كثير من اللحّامين يتعلّمون العمليتين لتوسيع فرص التوظيف، ومسار مهني شائع هو الإلكترود أو MIG كأساس ثم TIG كتخصص. التحكم الأساسي على الفولاذ الكربوني قد يأتي بسرعة نسبية، لكن التحكم العالي على الفولاذ المقاوم للصدأ والألومنيوم يحتاج ساعات أكثر، فاختاروا مساراً بتمرين عملي كافٍ لا بعروض قصيرة فقط. من يستهدف صناعات الدقة يجب أن يفهم أن TIG أيضاً انضباط توثيق وتحكم بالمواد والحفاظ على بيئة عمل نظيفة حسب المواصفات. تمارين تنسيق اليدين يمكن أن تبدأ حتى بلا قوس، وخمس دقائق يومياً من هذا النوع من التمرين تحسّن الإحساس في الدرس التالي. معرفة متى تختارون AC مقابل DC، وكيف تقرأون الحوض في الزمن الحقيقي، تأتي أيضاً فقط من تمرين موجّه. اختيار العملية حسب المهمة يحمي الجودة والجدول الزمني معاً.
TIG على الفولاذ المقاوم للصدأ يطلب انتباهاً خاصاً للحرارة والتلوّث. الفولاذ المقاوم للصدأ حسّاس للسخونة الزائدة التي قد تغيّر البنية المجهرية وتفتح باب التآكل لاحقاً، لذا التحكم بالدوّاسة وإيقاع الملء حاسمان. تجنّبوا تلامس أدوات الفولاذ الكربوني مع أسطح الفولاذ المقاوم للصدأ، ونظّفوا الوصلة قبل القوس. في لحام الأنابيب من الفولاذ المقاوم للصدأ غالباً ما يُطلب تطهير داخلي يملأ الأنبوب بالأرجون حتى لا يتأكسد الجذر أو يطوّر ألواناً سوداء تشير إلى أكسدة. على الفولاذ الكربوني في DC التركيز على متساوٍ واستقرار القوس. على الألومنيوم في AC التركيز على تنظيف الأكسيد وإدارة الحرارة. لحّام TIG المحترف يبني مكتبة إحساس لكل مادة: كيف يبدو الحوض المستقر، ومتى يُضاف الملء، ومتى يتوقف قبل الاحتراق. ذلك الفهم لا يأتي من فيديو قصير. يأتي من ساعات في الكابينة مع مدرّب يشرح ما حدث ولماذا. حتى على وصلات الأنابيب الرقيقة يمنع التحكم بالدوّاسة اختراقاً زائداً يضر الجدار الداخلي. مكتبة الإحساس بالمواد تختصر وقت التشخيص حين تظهر مشكلة غير متوقعة في الموقع.
في دورة لحام TIG بالأرجون في مركز دراسات اللحام تُدمَج النظرية والممارسة: سلامة اللحام، والمواد، واختيار التنغستن والغاز، وإعداد آلة AC/DC، وتمرين الوصلات، والتحضير نحو . تبقى المجموعات صغيرة، والمدرّبون محترفون عاملون بخبرة صناعية يوجّهون عند الكابينة لا يلقّنون في الصف فحسب. المسار ضمن برنامج تقنيات اللحام تحت إشراف ، في مدرستينا بتل أبيب وبئر السبع، ويمكن للخريجين الحصول على شهادة إتمام والتحضير للاعتماد الدولي. لحام TIG استثمار مهني طويل الأمد: أقواس أقل في اليوم، ودقة وجودة أكثر، وفرص في صناعات تقدّر النظافة والتحكم. إذا أردتم رؤية ورشة عن قرب، أو التحقق من المواعيد، أو فهم ما إذا كان TIG يناسبكم بعد MIG أو الإلكترود، تواصلوا معنا وسنسعد بمساعدتكم على الاختيار. التوجيه المهني يساعدكم على تقدير إن كان التخصص يناسب أهدافكم قبل الالتزام الكامل.
وجدتم خطأ في المقال؟ لديكم فكرة أو اقتراح؟ تريدون النشر معنا؟
شاركوا المقال
قاموس جيب رقمي
قاموس الجيب للّحام
مصطلحات اللحام من الألف إلى الياء. مرّروا الإصبع من اليمين إلى اليسار للتقليب.

قاموس الجيب للّحام
جاهزون للبدء؟
اتركوا تفاصيلكم وسيتواصل معكم مستشار الدراسة بالمواعيد والتكاليف وشروط القبول.
اتركوا التفاصيل