
دليل كامل للحام MIG بثاني أكسيد الكربون: ما يجب معرفته قبل الدورة
مجلة اللحام
لحام MIG بغاز CO2 من أكثر العمليات طلباً في الصناعة. هنا تفهمون المعدات والسلامة والتقنية، وما يلزم فعلاً للدخول إلى المهنة بثقة.
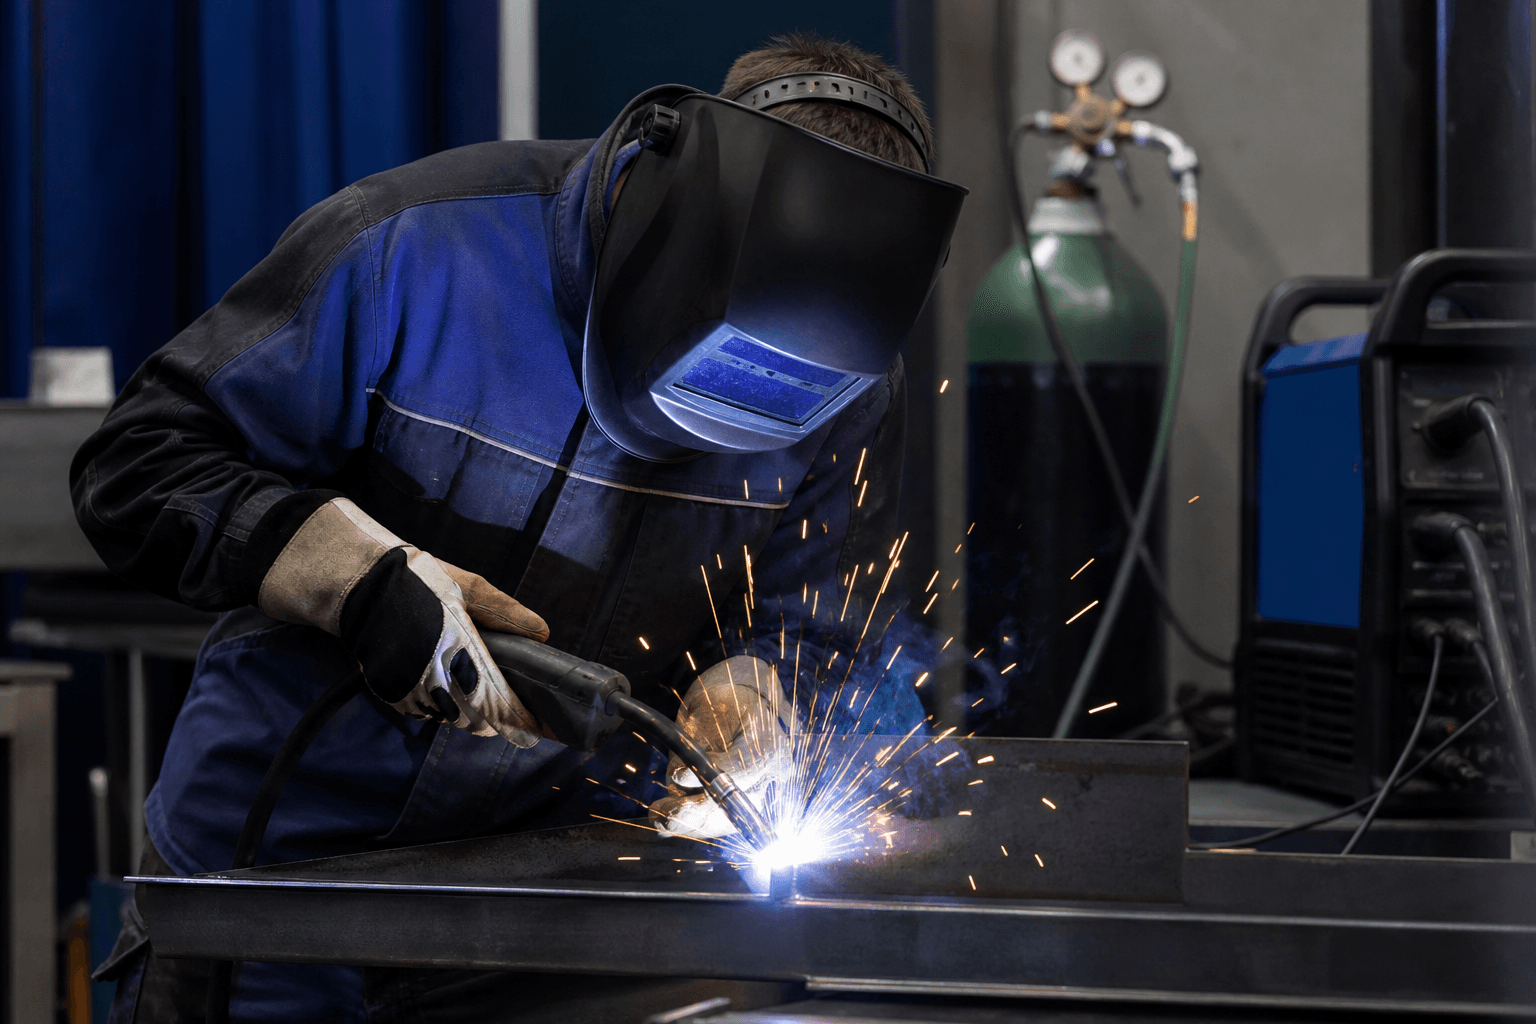
حام MIG بغاز حماية CO2، المعروف أيضاً باسم GMAW، من أكثر عمليات اللحام طلباً في الصناعة الإسرائيلية والعالمية. يُغذى سلك إلكترود مستمر عبر مسدس اللحام إلى الوصلة، بينما يحمي ، عادة ثاني أكسيد الكربون أو خليط غني بـ CO2، الحوض المنصهر من أكسدة الجو. النتيجة معدل عمل مرتفع، متين في الفولاذ الكربوني، وعملية يسهل تعلّمها نسبياً مقارنة بطرق أدق مثل لحام TIG. يبحث أصحاب العمل في المصانع وورش التصنيع والبناء والصيانة الصناعية عن لحّامين يتحكمون مسبقاً في MIG، لأن مزيج السرعة والتكلفة والإنتاج يناسب الإنتاج المستمر على ورديات كاملة. بكرة السلك تقلّل تبديل الإلكترود المطلي المتكرر، والغاز بأسعار معقولة نسبياً يدعم عملاً بلا انقطاع، لذا فإن فهماً واضحاً للعملية مدخل قوي إلى سوق العمل وإلى أي مهنية موجّهة للتوظيف. لحّام MIG الكفء لا يشعل القوس فحسب. يقرأ الدرزة في الزمن الحقيقي ويضبط المعاملات حسب سماكة المادة ونوع الوصلة وظروف الورشة. في الورش الصناعية الحقيقية، سرعة الإيقاع لا تبرّر تجاهل قراءة الدرزة لحظة بلحظة.
قبل إشعال القوس الأول، تعاملوا مع المعدات كنظام واحد لا ككومة قطع منفصلة. آلة MIG تزوّد تياراً وجهداً مضبوطين، ومغذي السلك يحدد حركة الإلكترود، والمسدس يوصل التيار والغاز إلى نقطة العمل، والأسطوانة مع المنظّم يحكمان التدفق. كل مكوّن يؤثر على جودة الدرزة: سرعة سلك عالية جداً تولّد تطاير رذاذ وعدم استقرار، وجهد غير مناسب ينتج نقص اختراق أو احتراقاً، وتدفق غاز ضعيف يترك في اللحام. قطر السلك قرار يومي. السلك الأدق يناسب عملاً أدق وتيارات أقل، بينما السلك الأسمك يدعم معدلات ملء عالية على الوصلات الأثقل. جودة الغاز والمنظّم يؤثران أيضاً مباشرة على المسامية، لذا فإن العناية الأساسية بالمسدس وتنظيف الفوهة وفحص التغذية واستبدال في الوقت المناسب جزء من المهنة، لا إضافات اختيارية. في دورة لحام MIG يتعلّم الطلاب فحص النظام قبل كل وردية: الكابلات والموصلات وخرطوم الغاز والمنظّم وآلية التغذية، لأن خللاً صغيراً في المعدات يصبح عيباً كبيراً في اللحام. السريع قبل التشغيل يوفّر ساعات إصلاح لاحقة على خط الإنتاج.
ضبط المعاملات الصحيح قلب عمل MIG بـ CO2. والتيار يحددان شدة القوس وعمق الاختراق، وسرعة تغذية السلك تحدد كمية المعدن الداخلة إلى الحوض في وحدة الزمن، وتدفق الغاز يحدد جودة حماية الحوض. الامتداد، أي المسافة من طرف التلامس إلى قطعة العمل، يؤثر على استقرار القوس ومدخلات الحرارة. قاعدة مفيدة للمبتدئين: ابدأوا من جداول الشركة المصنّعة أو دليل الآلة، ثم نفّذوا تعديلات صغيرة حسب مظهر الدرزة. التطاير المفرط غالباً يشير إلى تغذية عالية جداً أو جهد منخفض جداً. درزة عالية وضيقة قد تدل على جهد مرتفع جداً أو سرعة تقدّم بطيئة جداً. المسامية غالباً تشير إلى غاز ضعيف أو معدن أساس متسخ أو تيارات هواء في الورشة. اللحّام المحترف لا يبحث عن رقم سحري واحد. يبني نطاقاً عملياً مستقراً يصمد حتى عندما يكون الوصول إلى الوصلة صعباً. التمرين المتعمّد بتغيير معامل واحد في كل مرة يعلّم أسرع من التجربة والخطأ العشوائيين. تسجيل الإعدادات الناجحة لكل سماكة ووصلة يسرّع العودة إلى نطاق عمل موثوق في الوردية التالية.
في MIG بـ CO2 ليست إضافة. إنها شرط أساسي لكل وردية. ذاتي التعتيم بدرجة مناسبة للعملية والتيار يحمي العينين من الأشعة فوق البنفسجية وتحت الحمراء. إلى جانبه، قفازات جلدية وأكمام لحام أو مريلة مقاومة للهب وأحذية سلامة وملابس قطنية أو مقاومة للهب إلزامية. الأقمشة الصناعية التي تذوب عند ملامسة الشرر لا مكان لها في الكابينة، ويجب أن تكون الورشة جيدة التهوية أو مزوّدة بشفط أبخرة، لأن أبخرة اللحام تحمل أكاسيد معدنية وغازات ضارة بالتعرّض المطوّل. نقطة حرجة مع CO2 هي العمل في المناطق المغلقة: ثاني أكسيد الكربون أثقل من الهواء ويمكن أن يتجمّع في المستويات المنخفضة ويُزيح الأكسجين. العمل داخل الخزانات أو الحفر أو غرف المصانع المغلقة أو غيرها من الأماكن المحصورة يحتاج ، وأحياناً كشف غاز وإجراءات دخول رسمية. لا تلحموا وحدكم في بلا إشراف ومعدات طوارئ. قبل كل وردية افحصوا الكابلات والموصلات والمسدس وخرطوم الغاز والمنظّم. تسرب الغاز أو عزل تالف أو موصلات مكشوفة مخاطر مباشرة للصعق والحريق. ثقافة السلامة اليومية تحمي الإنتاجية نفسها، لأن الحادث يوقف الورشة كلها لا الكابينة فقط.
تقنية لحام MIG تقوم على زاوية المسدس والامتداد وسرعة التقدّم، وما إذا كنتم تدفعون أو تسحبون بالنسبة إلى الوصلة. في وصلات الزاوية غالباً ما يدفع اللحّامون لرؤية الحوض. في الوصلات المستوية يسحبون أحياناً لتحكم أفضل في شكل الدرزة. الدرزة الجيدة تبدو منتظمة، باختراق كافٍ، بلا ثقوب، بلا تطاير مفرط، وبلا تقويض على الحواف. تعلّم التعرّف على العيوب مثل المسامية ونقص والاختراق الزائد أو الناقص والتشقق يحوّل التنفيذ إلى حكم مهني، لأنكم تصحّحون إعدادات الآلة بقصد. تنظيف قبل القوس جزء من التقنية أيضاً. الطلاء أو الصدأ أو الزيت يفسد الدرزة حتى حين تكون حركة اليد دقيقة. أوضاع MIG تتطلّب تخطيط الوصول، لأنكم لستم دائماً واقفين عند طاولة. قد تعملون على هيكل كبير أو في خندق أو بزاوية صعبة. الممارسة السليمة تعلّم كيف تثبتون وتدعمون اليد وتحافظون على مسافة السلك ثابتة حتى عندما يكون الوصول محدوداً. المسبق للوصول إلى الوصلة يقلّل ويحافظ على انتظام الدرزة على مدار ساعات.
لفهم العملية بعمق، تعلّموا أوضاع نقل المعدن الرئيسية: النقل بالدائرة القصيرة، والنقل الكروي، والنقل بالرش. كل وضع يناسب سماكات ونطاقات تيار وجهد مختلفة. المبتدئون عادة يتقنون الدائرة القصيرة أولاً على صفائح رقيقة إلى متوسطة، ثم ينتقلون إلى إعدادات أشد لاختراق أعمق. الدائرة القصيرة تعطي درزة نظيفة نسبياً وتحكماً جيداً. الكروي يناسب السماكات المتوسطة. يسمح باختراق عميق لكنه يتطلّب خبرة في إدارة التطاير. وضع النقل يرتبط أيضاً بنوع الغاز: CO2 النقي عادة ينتج قوساً أشدّ، بينما خلائط الأرجون تليّن القوس. في دورة مهنية يتدرّب الطلاب على الانتقال بين الأوضاع ويتعلّمون ربط مظهر القوس وصوت اللحام ومظهر الدرزة. تلك المهارة تفصل من يستطيع تشغيل آلة عمّن يستطيع إنتاج درزة متسقة على وردية كاملة. الاستماع إلى صوت القوس، إلى جانب النظر إلى الحوض، مهارة عملية تُكتسب فقط بالتمرين الموجّه.
مراقبة الجودة البصرية لا تنفصل عن لحام MIG المهني. تتعلّمون رصد التعزيز الزائد ونقص اختراق الجذر والتقويض والتطاير الكثيف والمسامية والتشققات، ثم تربطون كل عيب بسبب محتمل مثل سرعة التقدّم أو الزاوية أو الجهد أو تغذية السلك أو نظافة المادة أو الامتداد. في الزوايا والزوايا الحادة شائع حين يكون تسلسل اللحام سيّئ التخطيط. الاختراق الزائد يهدر مادة الملء ويخلق مشكلات ميكانيكية. اللحّام الجيد يعرف متى يتوقف ويصلح قبل المتابعة، لأن الإصلاح المتأخر يكلف أكثر. استخدام شاشات اللحام لحماية العاملين القريبين جزء أيضاً من المسؤولية المهنية، لأن ضوء القوس خطر على من يقفون بالقرب. إبعاد الزيت والطلاء والمواد القابلة للاشتعال عن منطقة العمل، والإبقاء على مطفأة قريبة، عادات تحافظون عليها حتى تحت ضغط الوقت. ربط العيب بالسبب يحوّل الرقابة من انطباع عام إلى قرار فني قابل للتكرار.
مقارنة قصيرة تساعد عند اختيار مسار مهني. لحام الإلكترود المطلي أكثر مرونة في الميدان وأرخص في تكلفة المعدات، لكنه أبطأ ويتقطع بتبديل الإلكترود المتكرر. لحام TIG أدق وأنظف، خاصة على الفولاذ المقاوم للصدأ والألومنيوم، لكنه أبطأ وعادة أصعب في التعلّم. لحام MIG يقع في الوسط: سريع ومنتج ومناسب لمعظم أعمال تصنيع الفولاذ الكربوني، ولهذا غالباً ما يعامله أصحاب العمل كمهارة توظيف أولى. كثير من اللحّامين يتعلّمون MIG أو الإلكترود أولاً ثم يضيفون TIG لاحقاً كتخصص. MIG بـ CO2 بوابة قوية إلى المهنة حين تفهمون المعدات وتتحكمون في المعاملات وتحافظون على سلامة اللحام بلا تساهل، وتتمرّنون بما يكفي في أوضاع حقيقية. الممارسة المتسقة عبر الأوضاع، مع معرفة المعاملات وانضباط السلامة، تبني الثقة أسرع من النظرية وحدها. إذا أردتم مساراً منظّماً مع تمرين في الكبائن، وإشراف ، والتحضير لـ، يمكنكم المتابعة إلى صفحة دورة MIG بـ CO2 ورؤية ما يشمله المسار عملياً. المسار المنظّم يختصر سنوات التجربة والخطأ ويبني عادات قابلة للنقل إلى أي موقع عمل.
وجدتم خطأ في المقال؟ لديكم فكرة أو اقتراح؟ تريدون النشر معنا؟
شاركوا المقال
دورة ذات صلة
قاموس جيب رقمي
قاموس الجيب للّحام
مصطلحات اللحام من الألف إلى الياء. مرّروا الإصبع من اليمين إلى اليسار للتقليب.

قاموس الجيب للّحام
جاهزون للبدء؟
اتركوا تفاصيلكم وسيتواصل معكم مستشار الدراسة بالمواعيد والتكاليف وشروط القبول.
اتركوا التفاصيل